- హోమ్
- మా గురించి
- ఉత్పత్తులు
- పౌడర్ మెటలర్జీ భాగాలు
- షాక్ అబ్జార్బర్ స్టాంపింగ్ భాగాలు
- షాక్ శోషక రబ్బరు భాగాలు
- షాక్ అబ్జార్బర్ ప్లాస్టిక్ భాగాలు
- షాక్ అబ్జార్బర్ పిస్టన్ రాడ్
- షాక్ అబ్జార్బర్ కాయిల్ స్ప్రింగ్
- స్లైడింగ్ DU బుషింగ్
- షాక్ అబ్జార్బర్ ఫాస్టెనర్లు
- స్టీల్ ట్యూబ్
- పూర్తి షాక్ అబ్జార్బర్స్
- షాక్ అబ్జార్బర్ కాంపోనెంట్ తయారీ మరియు పరీక్షా సామగ్రి
- వార్తలు
- డౌన్లోడ్ చేయండి
- విచారణ పంపండి
- మమ్మల్ని సంప్రదించండి
తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ఉత్పత్తులు
మేము పిస్టన్లు, స్టాంపింగ్లు, రబ్బర్ సీల్స్, పిస్టన్ రాడ్లు, స్ప్రింగ్లు మరియు స్వీయ-అభివృద్ధి చెందిన బ్యాండింగ్/గ్రూవింగ్ మెషీన్లతో సహా పూర్తి-కేటగిరీ షాక్ అబ్జార్బర్ భాగాలను సరఫరా చేస్తాము.


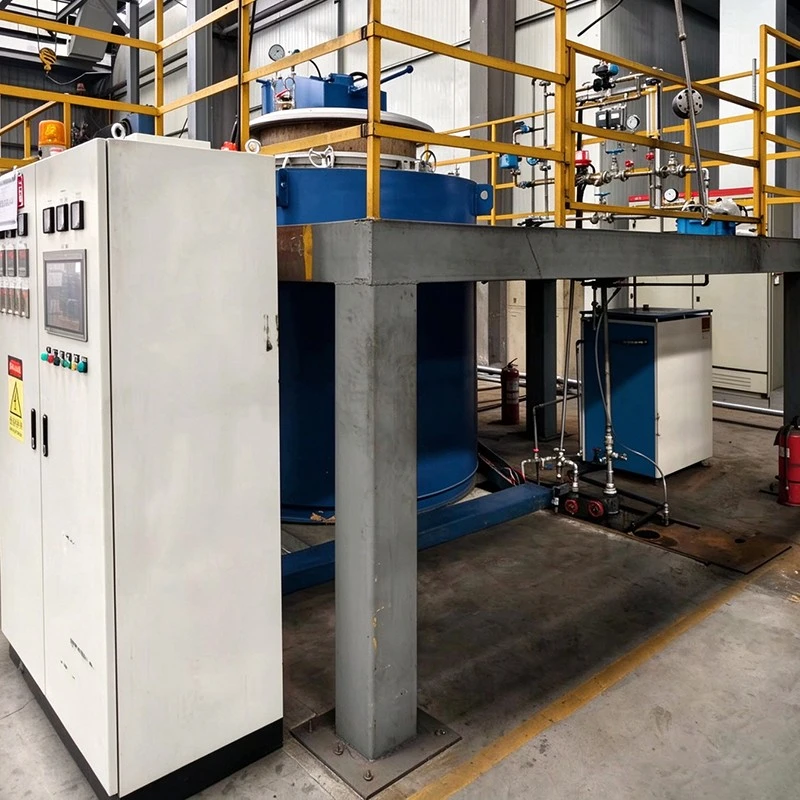
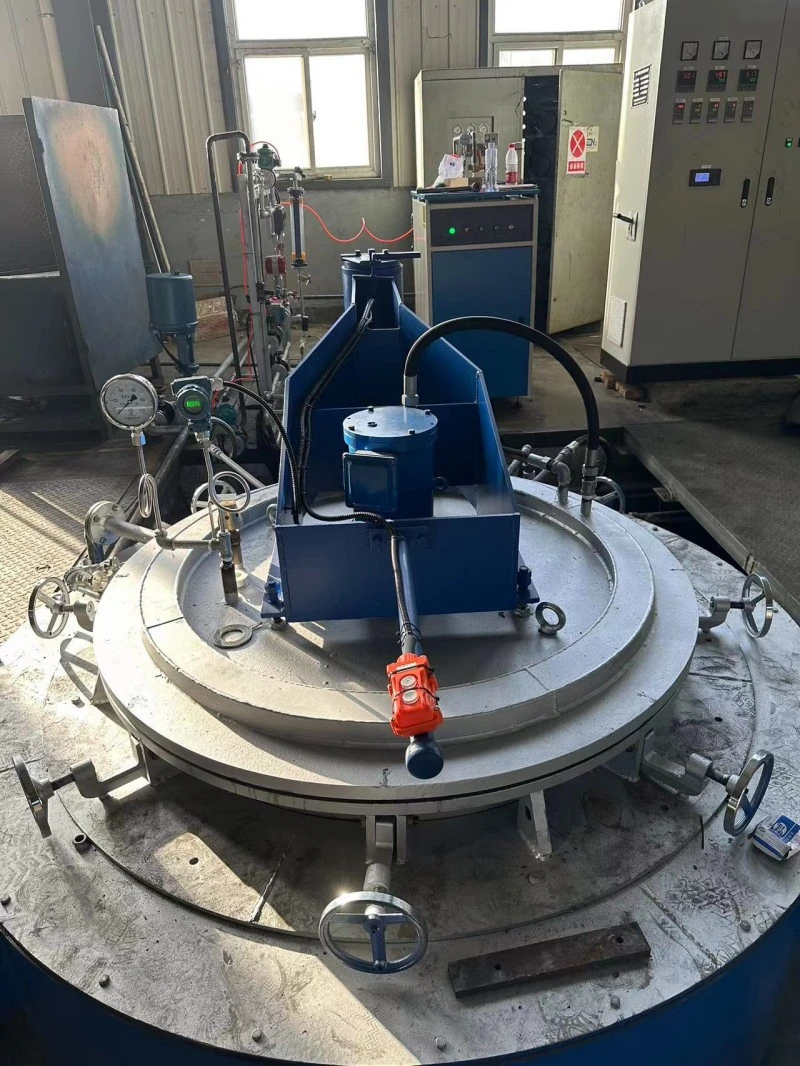
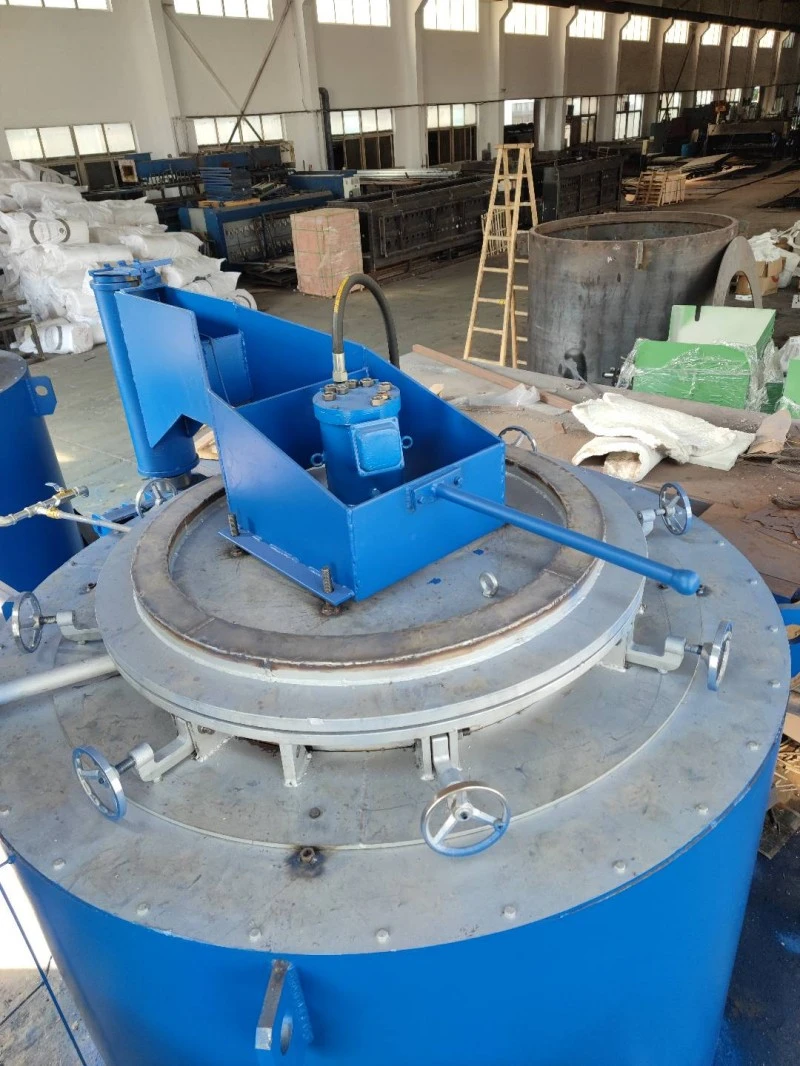
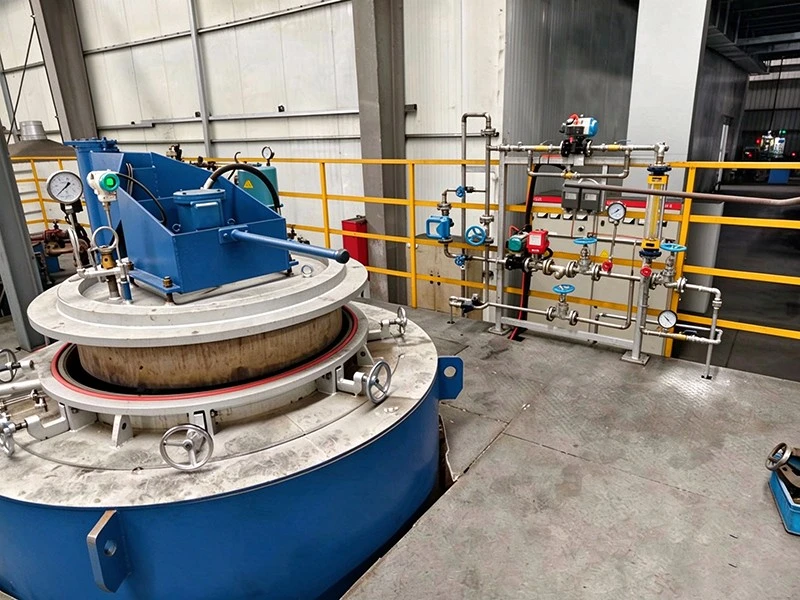
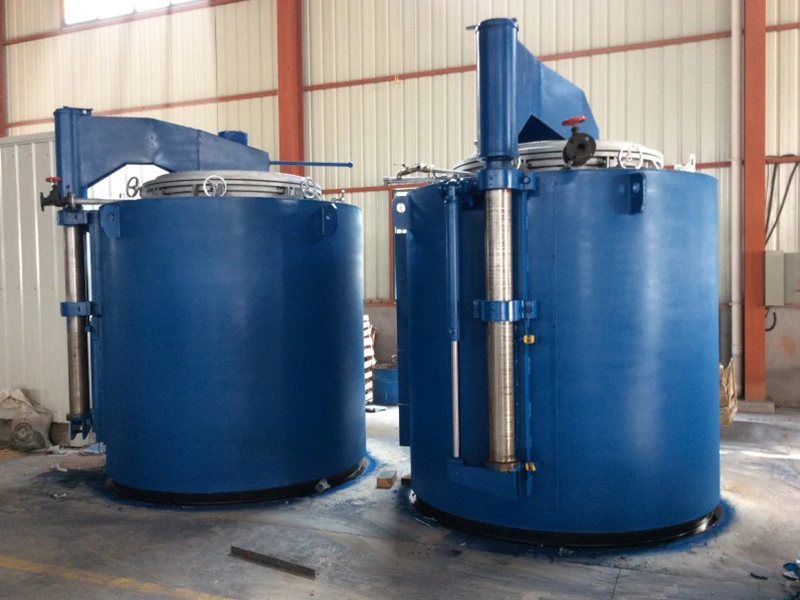
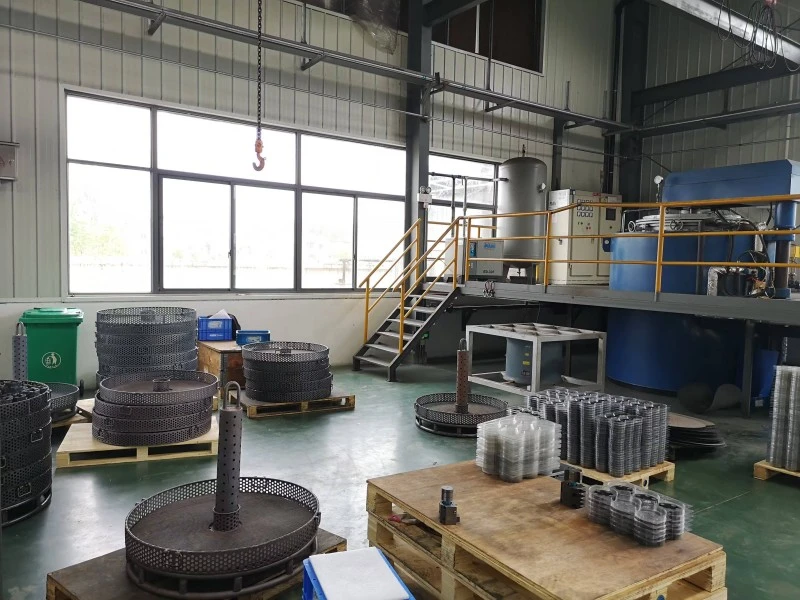
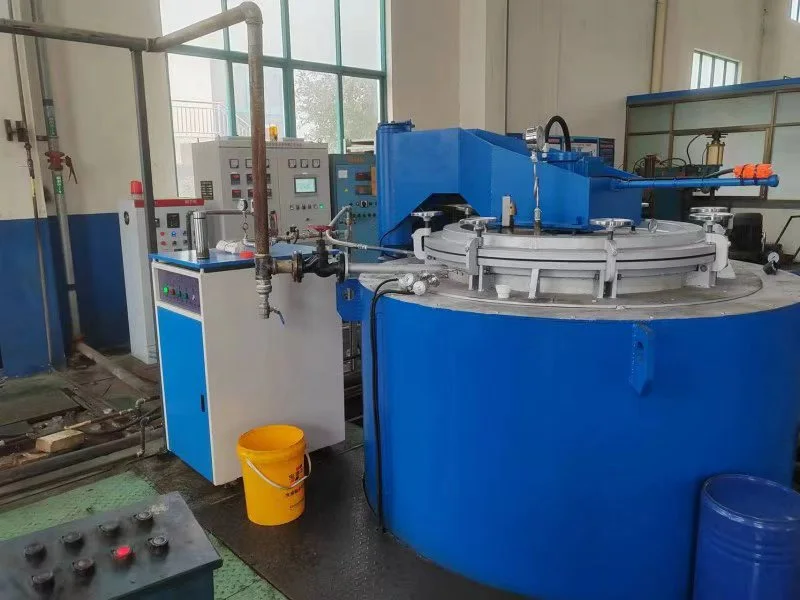
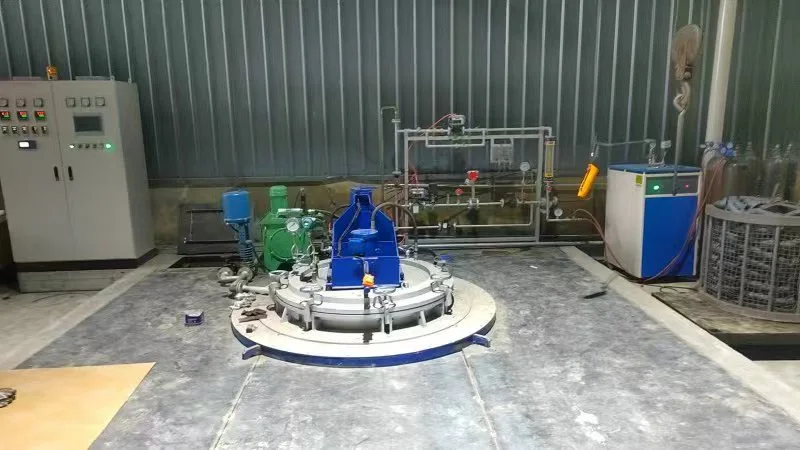
పూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్
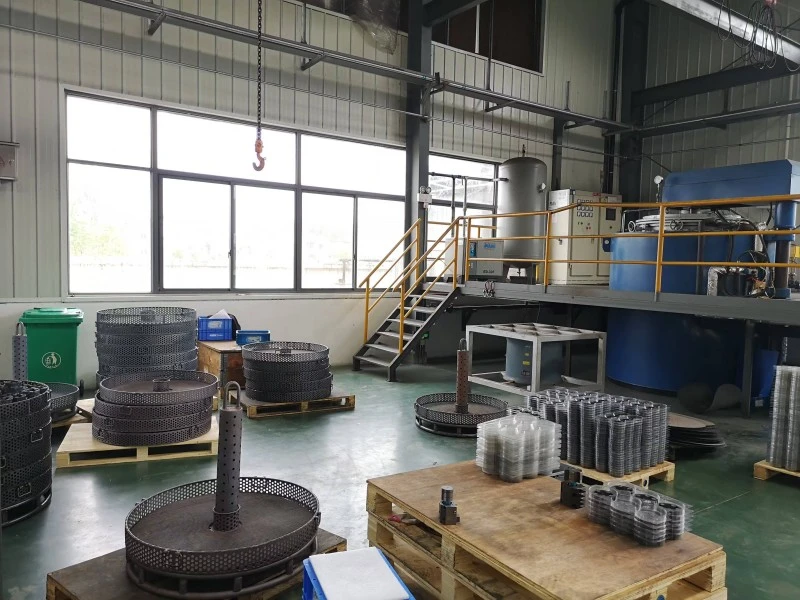
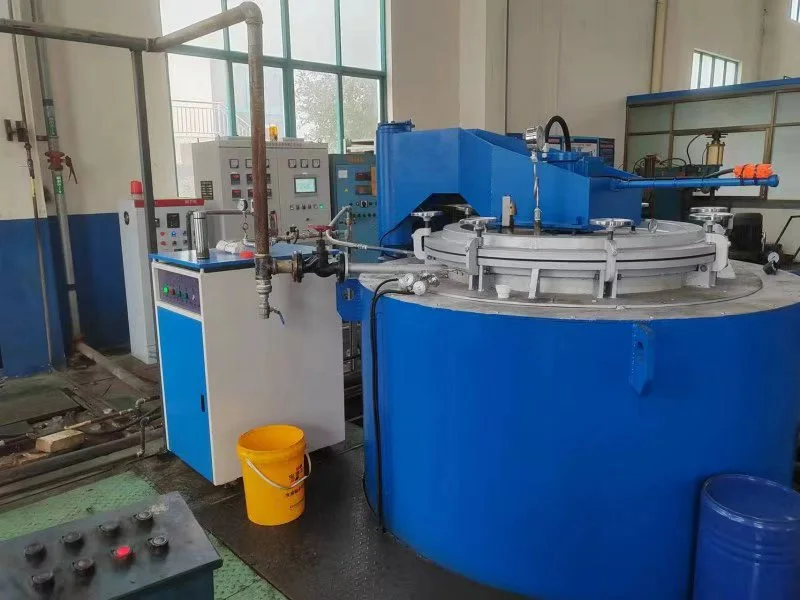
XIAYI నుండి పూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్ సింటరింగ్ తర్వాత ఫెర్రస్ పౌడర్ మెటలర్జీ భాగాల యొక్క ఆవిరి చికిత్స కోసం రూపొందించబడింది. కొలిమి ఉష్ణోగ్రత, ఆవిరి ప్రవాహం, అంతర్గత పీడనం మరియు నత్రజని వాతావరణాన్ని నియంత్రించడం ద్వారా, సిస్టమ్ ఉపరితల ఆక్సీకరణ మరియు తగిన ఫెర్రస్ PM భాగాలకు నల్లబడటం చికిత్సకు మద్దతు ఇస్తుంది.
ఆవిరి చికిత్స ప్రక్రియ అనువైన సింటెర్డ్ భాగాల ఉపరితలంపై ఆక్సైడ్ పొరను ఏర్పరుస్తుంది, తుప్పు నిరోధకతను మెరుగుపరచడానికి మరియు నిరోధకతను ధరించడానికి సహాయపడుతుంది. పూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్ను పోర్-సీలింగ్ అప్లికేషన్ల కోసం కూడా ఉపయోగించవచ్చు, ఇక్కడ మెటీరియల్, సచ్ఛిద్రత, జ్యామితి మరియు ప్రక్రియ పరిస్థితులు అనుకూలంగా ఉంటాయి. చికిత్స ఫలితాలు నిర్దిష్ట భాగం మరియు మెటీరియల్పై ఆధారపడి ఉంటాయి కాబట్టి, ఉత్పత్తి ఆమోదానికి ముందు నమూనా పరీక్షను XIAYI సిఫార్సు చేస్తుంది.
XIAYI PLC-ఆధారిత స్వయంచాలక ప్రక్రియ నియంత్రణను అన్లోడ్ చేయడానికి ముందు నైట్రోజన్ ప్రక్షాళన, ఆవిరి చికిత్స మరియు నైట్రోజన్ ప్రక్షాళనను సమన్వయం చేయడానికి ఉపయోగిస్తుంది. మూడు స్వతంత్రంగా నియంత్రించబడే హీటింగ్ జోన్లు, ఆటోమేటిక్ స్టీమ్-ఫ్లో రెగ్యులేషన్ మరియు క్లోజ్డ్-లూప్ ఫర్నేస్-ప్రెజర్ కంట్రోల్ ప్రోగ్రామ్ చేయబడిన పారామితుల ప్రకారం ప్రక్రియను అమలు చేయడానికి అనుమతిస్తాయి.
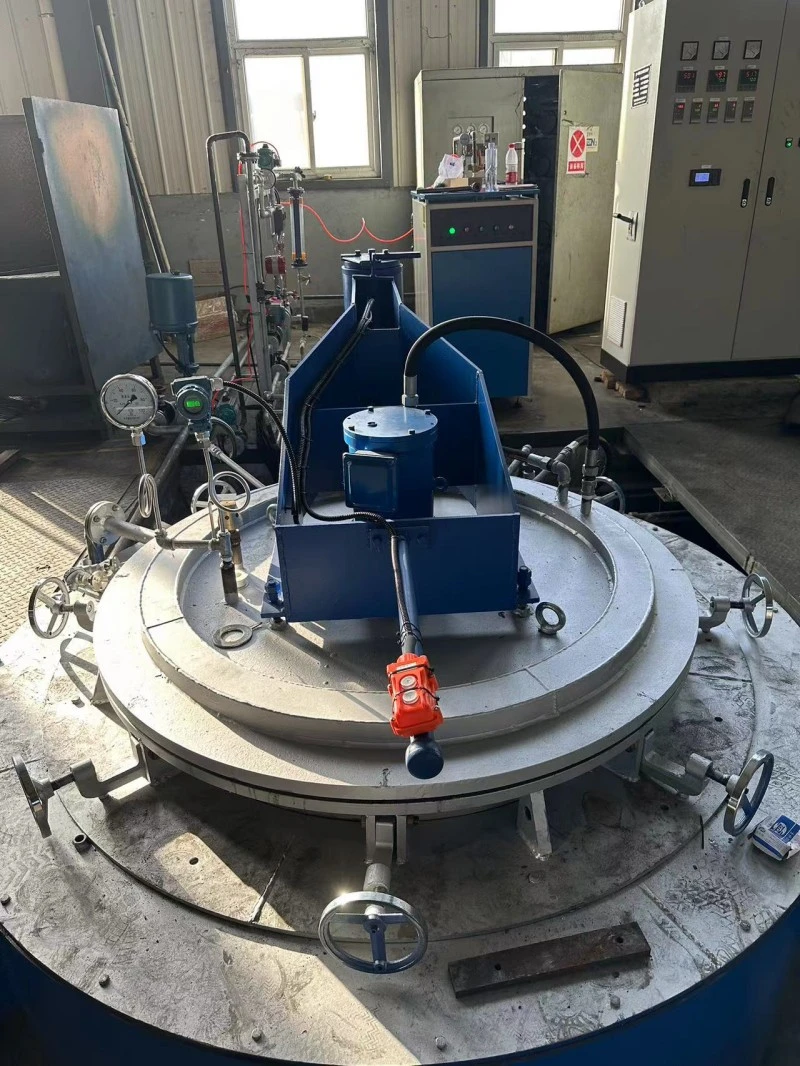
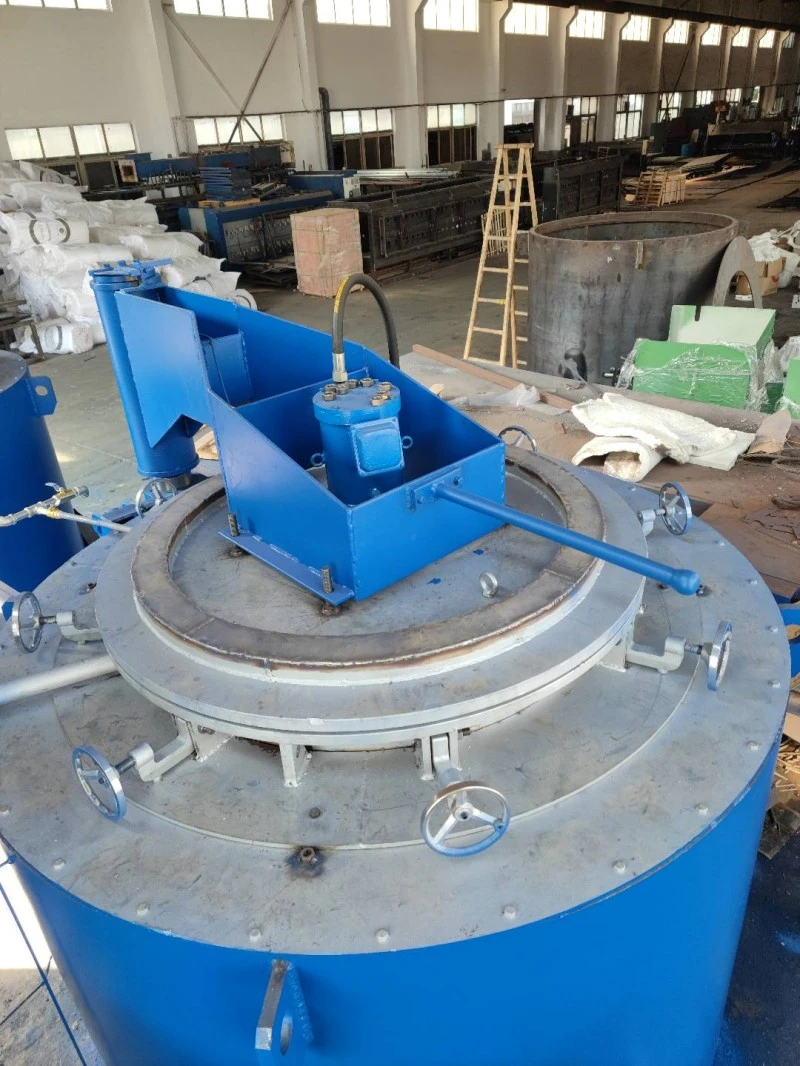
ఫెర్రస్ PM భాగాలకు ఆవిరి చికిత్స
స్టీమ్ ట్రీట్మెంట్ ప్రధానంగా సింటరింగ్ తర్వాత అదనపు ఉపరితల-ఆస్తి మెరుగుదల అవసరం అయినప్పుడు సింటెర్డ్ ఫెర్రస్ పౌడర్ మెటలర్జీ భాగం ఉపయోగించబడుతుంది.
ఉపరితలం నల్లబడటం
నియంత్రిత ఆవిరి చికిత్స తగిన ఫెర్రస్ PM భాగాలపై ఆక్సైడ్ పొరను ఉత్పత్తి చేస్తుంది, ఇది నల్లబడిన ఉపరితల రూపాన్ని సృష్టిస్తుంది మరియు అదనపు ఉపరితల రక్షణను అందిస్తుంది.
తుప్పు నిరోధకత
ఫలితంగా ఆక్సైడ్ పొర చికిత్స చేయని ఉపరితలంతో పోలిస్తే తుప్పు నిరోధకతను మెరుగుపరచడంలో సహాయపడుతుంది. అసలు మెరుగుదల అనేది మెటీరియల్ కంపోజిషన్, సచ్ఛిద్రత, చికిత్సకు ముందు పరిస్థితి మరియు ధృవీకరించబడిన ప్రక్రియ పారామితులపై ఆధారపడి ఉంటుంది.
వేర్ రెసిస్టెన్స్
తగిన ఫెర్రస్ భాగాల కోసం, ఆవిరి చికిత్స కూడా మెరుగైన దుస్తులు నిరోధకతకు మద్దతు ఇస్తుంది. తుది ఫలితం కస్టమర్ యొక్క అప్లికేషన్ అవసరాలకు అనుగుణంగా నమూనా పరీక్ష ద్వారా మూల్యాంకనం చేయాలి.
పోర్ సీలింగ్
తగిన సిన్టర్డ్ భాగాలపై పోర్-సీలింగ్ అప్లికేషన్ల కోసం ప్రక్రియను పరిగణించవచ్చు. ప్రభావం భాగం యొక్క రంధ్రాల నిర్మాణం మరియు పదార్థ లక్షణాలపై బలంగా ఆధారపడి ఉంటుంది.
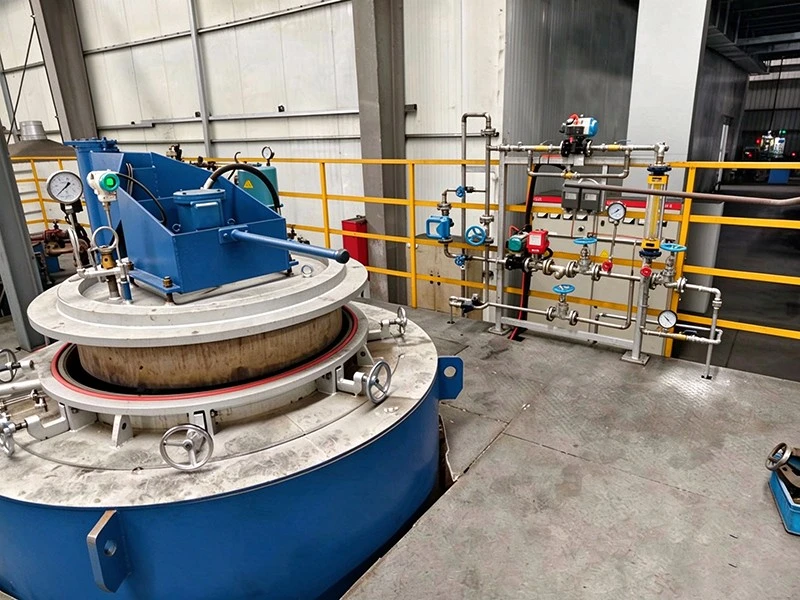
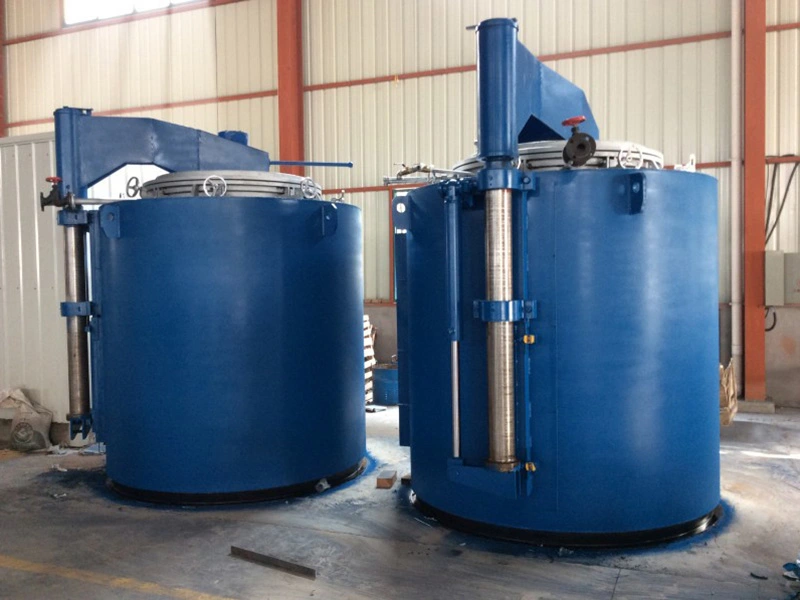
మూడు-జోన్ తాపన
ఉష్ణోగ్రత నియంత్రణ ఎగువ, మధ్య మరియు దిగువ తాపన మండలాలుగా విభజించబడింది, తద్వారా ప్రతి విభాగం స్వతంత్రంగా నియంత్రించబడుతుంది.
స్వతంత్ర జోన్ నియంత్రణ
ప్రతి తాపన జోన్ స్వతంత్ర ఉష్ణోగ్రత నియంత్రణను కలిగి ఉంటుంది. ఇది చికిత్స ప్రక్రియ ద్వారా అవసరమైన చోట వేర్వేరు తాపన లేదా హోల్డింగ్ పరిస్థితులను ఏర్పాటు చేయడానికి ప్రక్రియ రెసిపీని అనుమతిస్తుంది.
PID నియంత్రణ
హీటింగ్ సిస్టమ్ సాలిడ్-స్టేట్ రిలేల ద్వారా జీరో-క్రాస్ స్విచింగ్తో PID నియంత్రణను ఉపయోగిస్తుంది. ఇది తాపన ప్రక్రియలో నియంత్రిత విద్యుత్ ఉత్పత్తిని అందిస్తుంది.
ఖాళీ-కొలిమి ఏకరూపత
సరఫరా చేయబడిన సాంకేతిక ఒప్పందం యొక్క ఖాళీ-కొలిమి ఉష్ణోగ్రత ఏకరూపతను నిర్దేశిస్తుంది≤ ±5°C వద్ద 600°C.
ఈ స్పెసిఫికేషన్ ఖాళీ-కొలిమి పరీక్ష స్థితికి వర్తిస్తుంది మరియు పూర్తిగా లోడ్ చేయబడిన ఉత్పత్తి కొలిమికి హామీ ఇవ్వబడిన ఏకరూపత విలువగా పరిగణించరాదు. లోడ్ చేయబడిన-కొలిమి పనితీరు భాగాలు మరియు లోడింగ్ అమరిక ప్రకారం మూల్యాంకనం చేయాలి.
ఆవిరి మరియు ఒత్తిడి నియంత్రణ
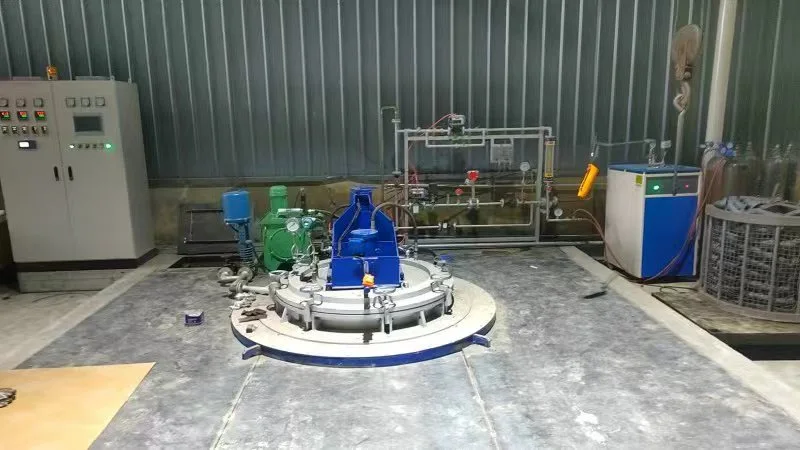
పునరావృత చికిత్స ఫలితాలను సాధించడానికి స్థిరమైన ఆవిరి పరిస్థితులు ముఖ్యమైనవి. అందువల్ల సిస్టమ్ ఆటోమేటిక్ స్టీమ్-ఫ్లో రెగ్యులేషన్ను ఫర్నేస్-ప్రెజర్ కంట్రోల్తో మిళితం చేస్తుంది.
స్వయంచాలక ఆవిరి ప్రవాహం
ప్రోగ్రామ్ చేయబడిన ప్రక్రియ ప్రకారం ఆవిరి ప్రవాహాన్ని స్వయంచాలకంగా సర్దుబాటు చేయవచ్చు. పరికరాల వివరణ ఆవిరి సరఫరాను జాబితా చేస్తుంది0.4 MPa మరియు 15 m³/h.
క్లోజ్డ్-లూప్ ప్రెజర్ కంట్రోల్
ప్రెజర్ సెన్సార్, ప్రెజర్ కంట్రోలర్ మరియు మోటరైజ్డ్ ఎగ్జాస్ట్ వాల్వ్ అవసరమైన కొలిమి ఒత్తిడిని నిర్వహించడానికి ఒక క్లోజ్డ్-లూప్ కంట్రోల్ సిస్టమ్ను ఏర్పరుస్తాయి.
జాబితా చేయబడిన గరిష్ట ఫర్నేస్ పీడనం50 kPa.
ఒత్తిడి రక్షణ
సిస్టమ్ అధిక-పీడన ఉపశమన రక్షణతో పాటు నత్రజని మరియు ఆవిరి పీడన పర్యవేక్షణను కలిగి ఉంటుంది. ఈ విధులు ఆపరేటర్లు ఆపరేషన్ సమయంలో అసాధారణ ఒత్తిడి పరిస్థితులను గుర్తించడంలో సహాయపడతాయి.
నత్రజని ప్రక్షాళన క్రమం
నైట్రోజన్ పూర్తిగా ప్రత్యేక మాన్యువల్ ఆపరేషన్గా నిర్వహించబడకుండా ప్రోగ్రామ్ చేయబడిన చికిత్స చక్రంలో చేర్చబడుతుంది.
ఆవిరి చికిత్సకు ముందు
ప్రోగ్రామ్ చేయబడిన చక్రం ఆవిరి చికిత్స దశకు ముందు నత్రజని ప్రక్షాళనతో ప్రారంభమవుతుంది. ఇది ధృవీకరించబడిన ప్రక్రియ రెసిపీ ప్రకారం కొలిమి వాతావరణాన్ని సిద్ధం చేయడానికి అనుమతిస్తుంది.
ప్రక్రియ మార్పిడి సమయంలో
PLC వ్యవస్థ ప్రోగ్రామ్ చేయబడిన ప్రారంభ మరియు ఆగిపోయే సమయాల ప్రకారం నైట్రోజన్ మరియు ఆవిరి మధ్య పరివర్తనను నిర్వహిస్తుంది.
అన్లోడ్ చేయడానికి ముందు
అన్లోడ్ చేయడానికి ముందు నత్రజని ప్రక్షాళన మళ్లీ చేయవచ్చు. ఆపరేటర్ లేదా ఆటోమేటిక్ హ్యాండ్లింగ్ సిస్టమ్ ప్రాసెస్ చేయబడిన భాగాలను తొలగించే ముందు ఇది ప్రోగ్రామ్ చేయబడిన చికిత్స క్రమాన్ని పూర్తి చేస్తుంది.
PLC రెసిపీ నిర్వహణ
దిపూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్కేంద్రీకృత ప్రక్రియ ఆపరేషన్ కోసం HMI ఇంటర్ఫేస్తో PLC-ఆధారిత నియంత్రణ వ్యవస్థను ఉపయోగిస్తుంది.
ఉష్ణోగ్రత మరియు హోల్డింగ్ సమయం
ఆపరేటర్లు ఆమోదించబడిన చికిత్స రెసిపీ ప్రకారం మూడు హీటింగ్ జోన్లకు ఉష్ణోగ్రత పారామితులు మరియు తాపన లేదా హోల్డింగ్ సమయాలను సెట్ చేయవచ్చు.
ఆవిరి మరియు ఒత్తిడి పారామితులు
చికిత్స ప్రక్రియలో భాగంగా ఆవిరి ప్రవాహం మరియు కొలిమి ఒత్తిడిని కాన్ఫిగర్ చేయవచ్చు.
నైట్రోజన్ టైమింగ్
నత్రజని సరఫరా ప్రారంభం మరియు ఆగిపోయే సమయాలను చక్రం యొక్క వివిధ దశలకు ప్రోగ్రామ్ చేయవచ్చు.
అలారం సెట్టింగ్లు
అలారం ఉష్ణోగ్రతలు మరియు పరికరాల అలారంలను నియంత్రణ వ్యవస్థ ద్వారా కాన్ఫిగర్ చేయవచ్చు. వినగల మరియు దృశ్యమాన అలారాలు ప్రక్రియ పూర్తి లేదా అసాధారణ పరిస్థితులను సూచిస్తాయి.
HMIలో డేటాను ప్రాసెస్ చేయండి
ఉత్పత్తి బృందాలకు, నాణ్యతా విచలనాలను పరిశోధిస్తున్నప్పుడు చికిత్స చక్రంలో ఏమి జరిగిందో తెలుసుకోవడం ముఖ్యం.
నిజ-సమయ ఉష్ణోగ్రత
HMI ప్రతి హీటింగ్ జోన్ యొక్క ఉష్ణోగ్రతను ప్రదర్శిస్తుంది కాబట్టి ఆపరేటర్లు ప్రస్తుత థర్మల్ స్థితిని పర్యవేక్షించగలరు.
ఒత్తిడి మరియు ఆవిరి ప్రవాహం
ప్రస్తుత కొలిమి ఒత్తిడి మరియు ఆవిరి ప్రవాహం ఆపరేషన్ సమయంలో ప్రదర్శించబడతాయి, ఇది ఆపరేటర్లు ప్రక్రియ విచలనాలను గుర్తించడానికి అనుమతిస్తుంది.
ప్రాసెస్ రికార్డ్స్
సిస్టమ్ సంబంధిత ఆపరేటింగ్ పారామితులు మరియు తప్పు సమాచారాన్ని నమోదు చేస్తుంది. ఈ రికార్డులు ఉత్పత్తి పర్యవేక్షణ మరియు తదుపరి ప్రక్రియ సమీక్షకు మద్దతునిస్తాయి.
ఫర్నేస్ మూత మరియు శీతలీకరణ
ఫర్నేస్ మూత ఉత్పత్తి సమయంలో పదేపదే తెరవడం మరియు మూసివేయడం కోసం రూపొందించిన హైడ్రాలిక్ లిఫ్టింగ్ నిర్మాణాన్ని ఉపయోగిస్తుంది.
హైడ్రాలిక్ మూత లిఫ్టింగ్
హైడ్రాలిక్ ట్రైనింగ్ లోడ్, అన్లోడ్ మరియు నిర్వహణ కార్యకలాపాల సమయంలో ఫర్నేస్ మూత యొక్క నియంత్రిత కదలికను అనుమతిస్తుంది.
సీలింగ్ నిర్మాణం
మూత అధిక-ఉష్ణోగ్రత ఆవిరి-చికిత్స వాతావరణం కోసం రూపొందించిన వేడి-నిరోధక సీలింగ్ నిర్మాణాన్ని ఉపయోగిస్తుంది.
నీటి శీతలీకరణ
నీటి-శీతలీకరణ భాగాలు ఫర్నేస్-మూత రూపకల్పనలో చేర్చబడ్డాయి. పరికరాలు మూత వ్యవస్థ కోసం అధిక-పీడన రక్షణను కూడా కలిగి ఉంటాయి.
ప్రధాన సాంకేతిక లక్షణాలు
కింది డేటా ఆధారంగా ఉంటుందిφ1200 × 900సరఫరా చేయబడిన సాంకేతిక ఒప్పందంలో జాబితా చేయబడిన మోడల్. కస్టమర్ యొక్క భాగాలు, ఉత్పత్తి సామర్థ్యం మరియు ప్రక్రియ అవసరాలకు అనుగుణంగా తుది కాన్ఫిగరేషన్ నిర్ధారించబడాలి.
| పరామితి | స్పెసిఫికేషన్ |
| మోడల్ | φ1200 × 900 |
| ఫర్నేస్ చాంబర్ కొలతలు | φ1200 × 900 మిమీ |
| చాంబర్ మెటీరియల్ | SUS 321 స్పెసిఫికేషన్ టేబుల్లో జాబితా చేయబడింది; 1Cr18Ni9Ti నిర్మాణ వివరణలో జాబితా చేయబడింది |
| చాంబర్ వాల్ మందం | సైడ్ వాల్: 8 మిమీ; దిగువన: 10 మి.మీ |
| గరిష్ట ఆపరేటింగ్ ఉష్ణోగ్రత | 650°C |
| తాపన శక్తి | సుమారు 142 కి.వా |
| ఆవిరి జనరేటర్ పవర్ | 36 కి.వా |
| గరిష్ట ఫర్నేస్ ఒత్తిడి | 50 kPa |
| ఉష్ణోగ్రత-నియంత్రణ మండలాలు | ఎగువ, మధ్య మరియు దిగువ |
| ఉష్ణోగ్రత నియంత్రణ పద్ధతి | PID నియంత్రణ మరియు జీరో-క్రాస్ సాలిడ్-స్టేట్ పవర్ కంట్రోల్ |
| నియంత్రణ వ్యవస్థ | PLC-ఆధారిత స్వయంచాలక ప్రక్రియ నియంత్రణ |
| ఆపరేటర్ ఇంటర్ఫేస్ | చైనీస్ భాష HMI |
| ఖాళీ-ఫర్నేస్ ఉష్ణోగ్రత ఏకరూపత | ≤ ±5°C వద్ద 600°C |
| నత్రజని సరఫరా | 0.05 MPa, 15 m³/h |
| ఆవిరి సరఫరా | 0.4 MPa, 15 m³/h |
| కంప్రెస్డ్ ఎయిర్ | 0.6-0.8 MPa |
| శీతలీకరణ నీరు | 0.3 MPa, 1 m³/h |
ముఖ్యమైన సేకరణ గమనిక:సరఫరా చేయబడిన ఒప్పందం వివిధ విభాగాలలో వేర్వేరు ఛాంబర్-మెటీరియల్ హోదాలను జాబితా చేస్తుంది. అందువల్ల కొనుగోలు చేయడానికి ముందు తుది చాంబర్ మెటీరియల్ వ్రాతపూర్వకంగా నిర్ధారించబడాలి. వాస్తవ ప్రాసెసింగ్ ఉష్ణోగ్రత, లోడ్ సామర్థ్యం, సైకిల్ సమయం మరియు చికిత్స ఫలితాలు నిర్దిష్ట భాగాలు మరియు ధృవీకరించబడిన ప్రక్రియ పారామితులపై ఆధారపడి ఉంటాయి.
పౌడర్ మెటలర్జీలో అప్లికేషన్లు
దిపూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్నియంత్రిత ఆవిరి చికిత్స అవసరమయ్యే సరిఅయిన ఫెర్రస్ సింటెర్డ్ భాగాల కోసం ఉద్దేశించబడింది.
ఆటోమోటివ్ PM భాగాలు
తగిన ఆటోమోటివ్ ఫెర్రస్ పౌడర్ మెటలర్జీ నిర్మాణ భాగాలు నల్లబడటం లేదా తుప్పు-నిరోధకత మెరుగుదల కోసం మూల్యాంకనం చేయబడతాయి.
మోటార్ సైకిల్ భాగాలు
ఆవిరి చికిత్స కోసం మెటీరియల్ మరియు కాంపోనెంట్ స్ట్రక్చర్ ధృవీకరించబడినప్పుడు మోటార్సైకిల్ అప్లికేషన్లలో ఉపయోగించే ఫెర్రస్ పౌడర్ మెటలర్జీ భాగాలను పరిగణించవచ్చు.
సింటెర్డ్ స్ట్రక్చరల్ పార్ట్స్
ఉపరితల-ఆస్తి మెరుగుదల లేదా పోర్-సీలింగ్ చికిత్స అవసరమయ్యే సింటెర్డ్ స్ట్రక్చరల్ భాగాలు కూడా అనుకూలంగా ఉండవచ్చు.
ఇతర ఫెర్రస్ సింటెర్డ్ ఉత్పత్తులు
ఇతర అప్లికేషన్లను మెటీరియల్ కంపోజిషన్, సచ్ఛిద్రత, జ్యామితి మరియు కొలతలు ఆధారంగా మూల్యాంకనం చేయవచ్చు. ప్రతి పొడి మెటలర్జీ పదార్థం లేదా భాగం ఒకే ఆవిరి-చికిత్స ప్రక్రియకు తగినది కాదు.
ఫ్యాక్టరీ యుటిలిటీ అవసరాలు
పరికరాలను ఆర్డర్ చేయడానికి ముందు, కొనుగోలుదారులు కర్మాగారం అవసరమైన వినియోగాలు, ఇన్స్టాలేషన్ స్థలం మరియు సహాయక మౌలిక సదుపాయాలను అందించగలదని ధృవీకరించాలి.
ఇన్స్టాలేషన్ స్పేస్
సాంకేతిక ఒప్పందం కంటే ఎక్కువ ఇన్స్టాలేషన్ ప్రాంతాన్ని సిఫార్సు చేస్తుంది4,000 × 3,000 మి.మీ. చివరి పునాది మరియు నియంత్రణ-క్యాబినెట్ లేఅవుట్ పరికరాలు ఫౌండేషన్ డ్రాయింగ్ను అనుసరించాలి.
నత్రజని మరియు ఆవిరి
జాబితా చేయబడిన నత్రజని అవసరం0.05 MPa, 15 m³/h, ఆవిరి అవసరం అయితే0.4 MPa, 15 m³/h. ఎ36 kW ఆవిరి జనరేటర్పరికరాల కాన్ఫిగరేషన్లో కూడా జాబితా చేయబడింది.
కంప్రెస్డ్ ఎయిర్ మరియు కూలింగ్ వాటర్
కంప్రెస్డ్-ఎయిర్ అవసరం0.6-0.8 MPa, శీతలీకరణ నీరు వద్ద పేర్కొనబడినప్పుడు0.3 MPa మరియు 1 m³/h.
సైట్ మౌలిక సదుపాయాలు
ఇన్స్టాలేషన్ సైట్ ఎలక్ట్రికల్ పవర్, డ్రైనేజీ, ఎగ్జాస్ట్ పైపింగ్ మరియు పరికరాల ఇన్స్టాలేషన్ మరియు నిర్వహణ కోసం తగినంత స్థలాన్ని కూడా అందించాలి.
తుది కనెక్షన్ స్పెసిఫికేషన్లు, పైపింగ్ లేఅవుట్, డిచ్ఛార్జ్ ఏర్పాట్లు మరియు భద్రతా నిబంధనలను ఇన్స్టాలేషన్కు ముందు సరఫరాదారుతో నిర్ధారించాలి.
ఆటోమేటెడ్ ట్రీట్మెంట్ సైకిల్
ఆటోమేషన్ వ్యక్తిగత ప్రక్రియ దశల మధ్య మానవీయంగా మారడానికి ఆపరేటర్ల అవసరాన్ని తగ్గిస్తుంది.
ప్రోగ్రామ్ చేయబడిన ప్రక్రియ దశలు
PLC ఆమోదించబడిన రెసిపీ ప్రకారం అన్లోడ్ చేయడానికి ముందు నైట్రోజన్ ప్రక్షాళన, ఆవిరి చికిత్స మరియు నైట్రోజన్ ప్రక్షాళనను సమన్వయం చేయగలదు.
కేంద్రీకృత ఆపరేషన్
ఉష్ణోగ్రత, కొలిమి ఒత్తిడి, ఆవిరి ప్రవాహం మరియు ప్రక్రియ సమయాన్ని ఒక నియంత్రణ ఇంటర్ఫేస్ ద్వారా నిర్వహించవచ్చు.
పునరావృతమయ్యే వంటకాలు
మాన్యువల్ పారామీటర్-సెట్టింగ్ లోపాలను తగ్గించడంలో సహాయపడటానికి ధృవీకరించబడిన ప్రాసెస్ వంటకాలు సేవ్ చేయబడతాయి మరియు ఆమోదించబడిన భాగాలు మరియు ప్రక్రియ పరిస్థితుల కోసం తిరిగి ఉపయోగించబడతాయి.
ఉత్పత్తి పర్యవేక్షణ
ఆపరేటింగ్ డేటా మరియు అలారం సమాచారం ప్రాసెస్ పరిస్థితులను సమీక్షించడానికి మరియు ఉత్పత్తి సమస్యలను పరిశోధించడానికి ఆపరేటర్లను అనుమతిస్తాయి.
అసలు నిర్గమాంశ, శక్తి వినియోగం, లోడింగ్ సామర్థ్యం మరియు చికిత్స నాణ్యత కేవలం రేట్ చేయబడిన శక్తి కంటే పార్ట్ కొలతలు, లోడింగ్ అమరిక, సైకిల్ సమయం మరియు ఫ్యాక్టరీ పరిస్థితుల ప్రకారం మూల్యాంకనం చేయాలి.
కొటేషన్ కోసం అవసరమైన సమాచారం
కోసం కొటేషన్ అభ్యర్థించడానికి ముందుపూర్తిగా ఆటోమేటిక్ పౌడర్ మెటలర్జీ స్టీమ్ ట్రీట్మెంట్ ఫర్నేస్, కొనుగోలుదారులు అవసరమైన ఛాంబర్ పరిమాణం మరియు ప్రాసెస్ కాన్ఫిగరేషన్ను మూల్యాంకనం చేయడానికి సరఫరాదారు కోసం తగినంత సమాచారాన్ని అందించాలి.
పార్ట్ సమాచారం
పార్ట్ మెటీరియల్, ఉత్పత్తి డ్రాయింగ్లు, కొలతలు మరియు వ్యక్తిగత బరువును అందించండి.
ఉత్పత్తి అవసరాలు
అవసరమైన బ్యాచ్ లోడింగ్ పరిమాణం, ఉత్పత్తి సామర్థ్యం, ఆపరేటింగ్ షిఫ్ట్లు మరియు లక్ష్య చక్ర సమయాన్ని పేర్కొనండి.
చికిత్స లక్ష్యం
లక్ష్యం ఉపరితలం నల్లబడటం, తుప్పు-నిరోధకత మెరుగుదల, దుస్తులు-నిరోధకత మెరుగుదల లేదా రంధ్ర సీలింగ్ అని స్పష్టంగా గుర్తించండి.
ఇప్పటికే ఉన్న ప్రాసెస్ డేటా
భాగాలు ఇప్పటికే ఉత్పత్తిలో ఉన్నట్లయితే, ప్రస్తుత ప్రక్రియ పారామితులు మరియు తెలిసిన నాణ్యత సమస్యలను అందించండి.
అందుబాటులో యుటిలిటీస్
ఫ్యాక్టరీలో అందుబాటులో ఉన్న విద్యుత్, నైట్రోజన్, ఆవిరి, సంపీడన వాయువు మరియు శీతలీకరణ-నీటి పరిస్థితులను అందించండి.
తుది కాన్ఫిగరేషన్ను నిర్ధారించే ముందు XIAYI ఛాంబర్ కొలతలు, లోడ్ ఏర్పాట్లు, ప్రాసెస్ వంటకాలు మరియు యుటిలిటీ అవసరాలను అంచనా వేయడానికి ఈ సమాచారం సహాయపడుతుంది.
సంస్థాపన మరియు సాంకేతిక మద్దతు
XIAYI పరికరాల ఇన్స్టాలేషన్, కమీషనింగ్ మరియు ఆపరేటర్ శిక్షణ కోసం సాంకేతిక డాక్యుమెంటేషన్ మరియు మద్దతును అందించగలదు.
సాంకేతిక పత్రాలు
డాక్యుమెంటేషన్ ప్యాకేజీలో ఫౌండేషన్ డ్రాయింగ్లు, జనరల్ అసెంబ్లీ డ్రాయింగ్లు, వేర్-పార్ట్ డ్రాయింగ్లు, ఎలక్ట్రికల్ కంట్రోల్ స్కీమాటిక్స్, ఇన్స్ట్రుమెంట్ సర్టిఫికెట్లు, మాన్యువల్లు, ఆపరేటింగ్ సూచనలు మరియు ప్రధాన కాంపోనెంట్ జాబితా ఉంటాయి.
కమీషనింగ్
ఇన్స్టాలేషన్, కమీషనింగ్ మరియు స్టార్టప్లను ఎక్విప్మెంట్ ఉంచిన తర్వాత మరియు కస్టమర్ యొక్క సైట్ సిద్ధంగా ఉన్న తర్వాత ఏర్పాటు చేయవచ్చు.
ఆపరేటర్ శిక్షణ
శిక్షణ పరికరాలు ఆపరేషన్, ప్రాసెస్ ఎగ్జిక్యూషన్ మరియు ప్రాథమిక ఆపరేటింగ్ విధానాలను కవర్ చేస్తుంది.
ప్రాజెక్ట్ అమలుకు ముందు, రెండు పార్టీలు శక్తి, నీరు, నైట్రోజన్, ఆవిరి, సంపీడన వాయువు, డ్రైనేజీ, ఎగ్జాస్ట్ పైపింగ్ మరియు ట్రైనింగ్ పరికరాల కోసం బాధ్యతలు మరియు అంగీకార అవసరాలను స్పష్టంగా నిర్వచించాలి.
తరచుగా అడిగే ప్రశ్నలు
ఈ కొలిమిని ఏ ఉత్పత్తులు ప్రాసెస్ చేయగలవు?
ఇది ప్రధానంగా స్టీమ్ ట్రీట్మెంట్ అవసరమయ్యే సరిఅయిన ఫెర్రస్ పౌడర్ మెటలర్జీ భాగాల కోసం రూపొందించబడింది, అవి నల్లబడటం, తుప్పు-నిరోధకత మెరుగుదల లేదా రంధ్ర సీలింగ్ అవసరం.
ఆవిరి చికిత్స ఏ ప్రయోజనాలను అందిస్తుంది?
ఇది తగిన ఫెర్రస్ PM భాగాలపై ఆక్సైడ్ పొరను ఏర్పరుస్తుంది మరియు తుప్పు మరియు దుస్తులు నిరోధకతను మెరుగుపరచడంలో సహాయపడుతుంది. ఇది పోర్-సీలింగ్ అప్లికేషన్లకు కూడా మద్దతు ఇవ్వగలదు.
ఉష్ణోగ్రత ఏకరూపత అంటే ఏమిటి?
సాంకేతిక ఒప్పందం నిర్దేశిస్తుంది≤ ±5°C 600°C వద్ద ఖాళీ-కొలిమి పరీక్ష పరిస్థితుల్లో. లోడ్ చేయబడిన-కొలిమి పనితీరు విడిగా మూల్యాంకనం చేయాలి.
చికిత్స ప్రక్రియ స్వయంచాలకంగా ఎలా జరుగుతుంది?
ప్రోగ్రామ్ చేయబడిన రెసిపీ ప్రకారం PLC మరియు HMI నియంత్రణ ఉష్ణోగ్రత, తాపన సమయం, ఆవిరి ప్రవాహం, కొలిమి ఒత్తిడి మరియు నైట్రోజన్ మారడం.
ఏ వినియోగాలు అవసరం?
జాబితా చేయబడిన అవసరాలలో నత్రజని, ఆవిరి, సంపీడన వాయువు, శీతలీకరణ నీరు మరియు విద్యుత్ శక్తి, తగిన డ్రైనేజీ మరియు ఎగ్జాస్ట్ సౌకర్యాలు ఉన్నాయి.
వేర్వేరు PM భాగాల పరిమాణాలను ప్రాసెస్ చేయవచ్చా?
అనుకూలత చాంబర్ కొలతలు, పార్ట్ జ్యామితి, లోడింగ్ అమరిక మరియు ప్రక్రియ అవసరాలపై ఆధారపడి ఉంటుంది. ఉత్పత్తి ఆమోదానికి ముందు ఉత్పత్తి డ్రాయింగ్లు మరియు నమూనా పరీక్ష సిఫార్సు చేయబడింది.
సంబంధిత వర్గం
- పౌడర్ మెటలర్జీ భాగాలు
- షాక్ అబ్జార్బర్ స్టాంపింగ్ భాగాలు
- షాక్ శోషక రబ్బరు భాగాలు
- షాక్ అబ్జార్బర్ ప్లాస్టిక్ భాగాలు
- షాక్ అబ్జార్బర్ పిస్టన్ రాడ్
- షాక్ అబ్జార్బర్ కాయిల్ స్ప్రింగ్
- స్లైడింగ్ DU బుషింగ్
- షాక్ అబ్జార్బర్ ఫాస్టెనర్లు
- స్టీల్ ట్యూబ్
- పూర్తి షాక్ అబ్జార్బర్స్
- షాక్ అబ్జార్బర్ కాంపోనెంట్ తయారీ మరియు పరీక్షా సామగ్రి
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నెం.209 లేన్ 520 టోంగ్నింగ్ రోడ్, కియాన్జియాంగ్ స్ట్రీట్, జియాంగ్బీ జిల్లా, నింగ్బో సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
మీ షాక్ అబ్జార్బర్ భాగాల కోసం తగిన కోట్ను పొందండి
గ్లోబల్ కొనుగోలుదారులు నింగ్బో జియాయీని ఎందుకు ఎంచుకుంటారు:
✓ IATF 16949 సర్టిఫైడ్ — లోపం రేటు ఖచ్చితంగా 0.1% కంటే తక్కువగా నియంత్రించబడుతుంది.
✓ పూర్తి-కేటగిరీ సరఫరా - పిస్టన్లు, రాడ్లు, స్ప్రింగ్లు, స్టాంపింగ్లు & రబ్బరు భాగాలు.
✓ R&D మద్దతు — కస్టమ్ పౌడర్ మెటలర్జీ సూత్రాలు & 7-10 రోజుల వేగవంతమైన ప్రోటోటైపింగ్.
✓ నిరూపితమైన కెపాసిటీ — గ్లోబల్ OEMల కోసం సంవత్సరానికి 50 మిలియన్ కోర్ పిస్టన్లు ఉత్పత్తి చేయబడతాయి.
ప్రారంభించడానికి సిద్ధంగా ఉన్నారా? దిగువ ఫారమ్ను పూర్తి చేయండి మరియు మా ఇంజనీరింగ్ బృందం అనుకూల సిఫార్సుతో 24 గంటల్లో ప్రతిస్పందిస్తుంది.
సంబంధిత ఉత్పత్తులు



వార్తల సిఫార్సులు